三孔连杆的加工难点集中在各孔位置精度的控制上,孔系之间的相对位置一旦出现偏差,后续装配与运动配合都会受到直接影响。围绕这一核心要求,工艺路线通常按粗铣、精铣、钻孔、镗孔、去毛刺的顺序推进,先去除大部分余量再逐步收紧精度,让每个工序都有明确的加工目标,避免误差在后续环节被放大。
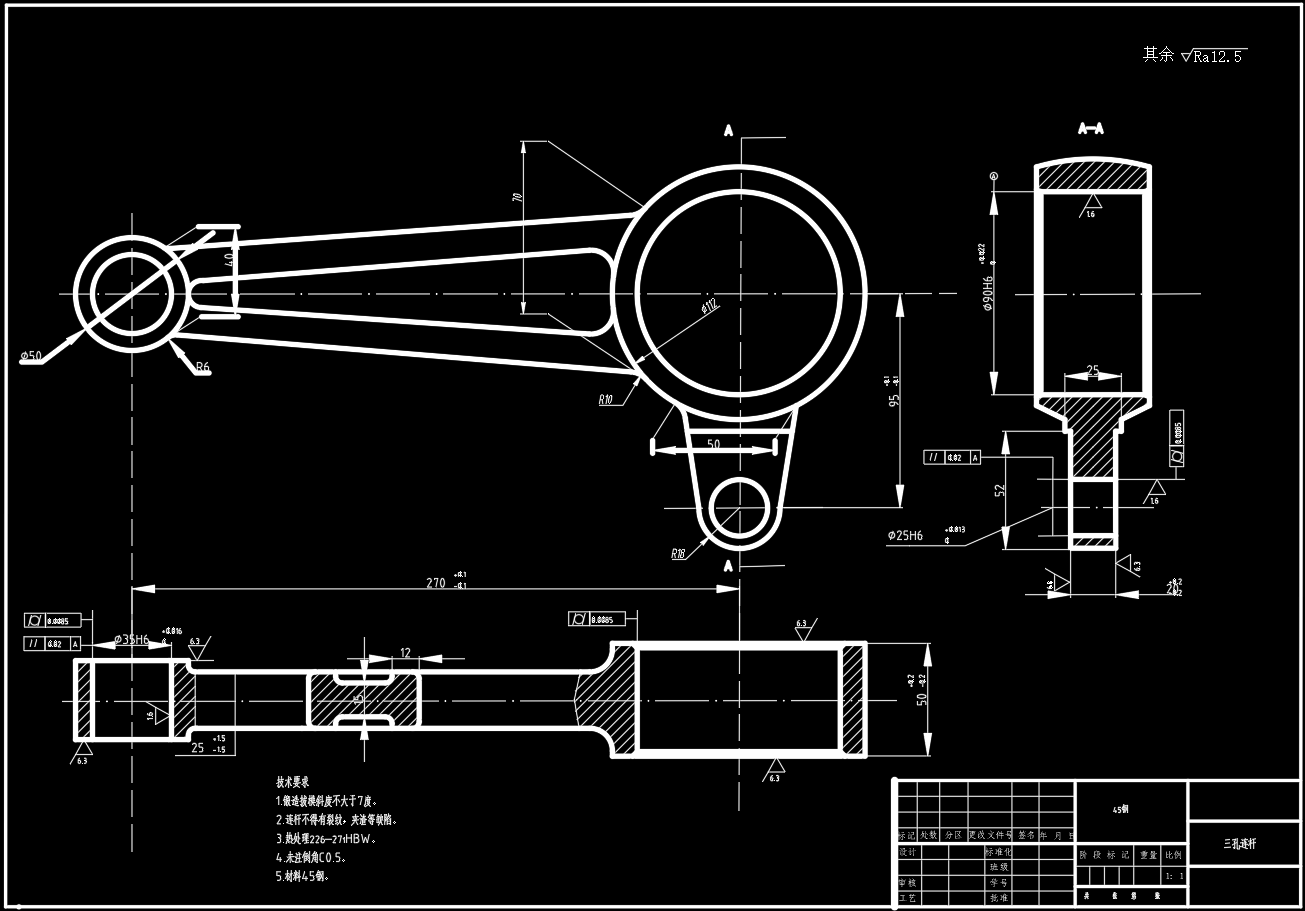
图1:三孔连杆加工工艺及加工φ90孔夹具设计【说明书、CAD图纸、SW三维、13张工序卡、过程卡】

图2:三孔连杆加工工艺及加工φ90孔夹具设计【说明书、CAD图纸、SW三维、13张工序卡、过程卡】
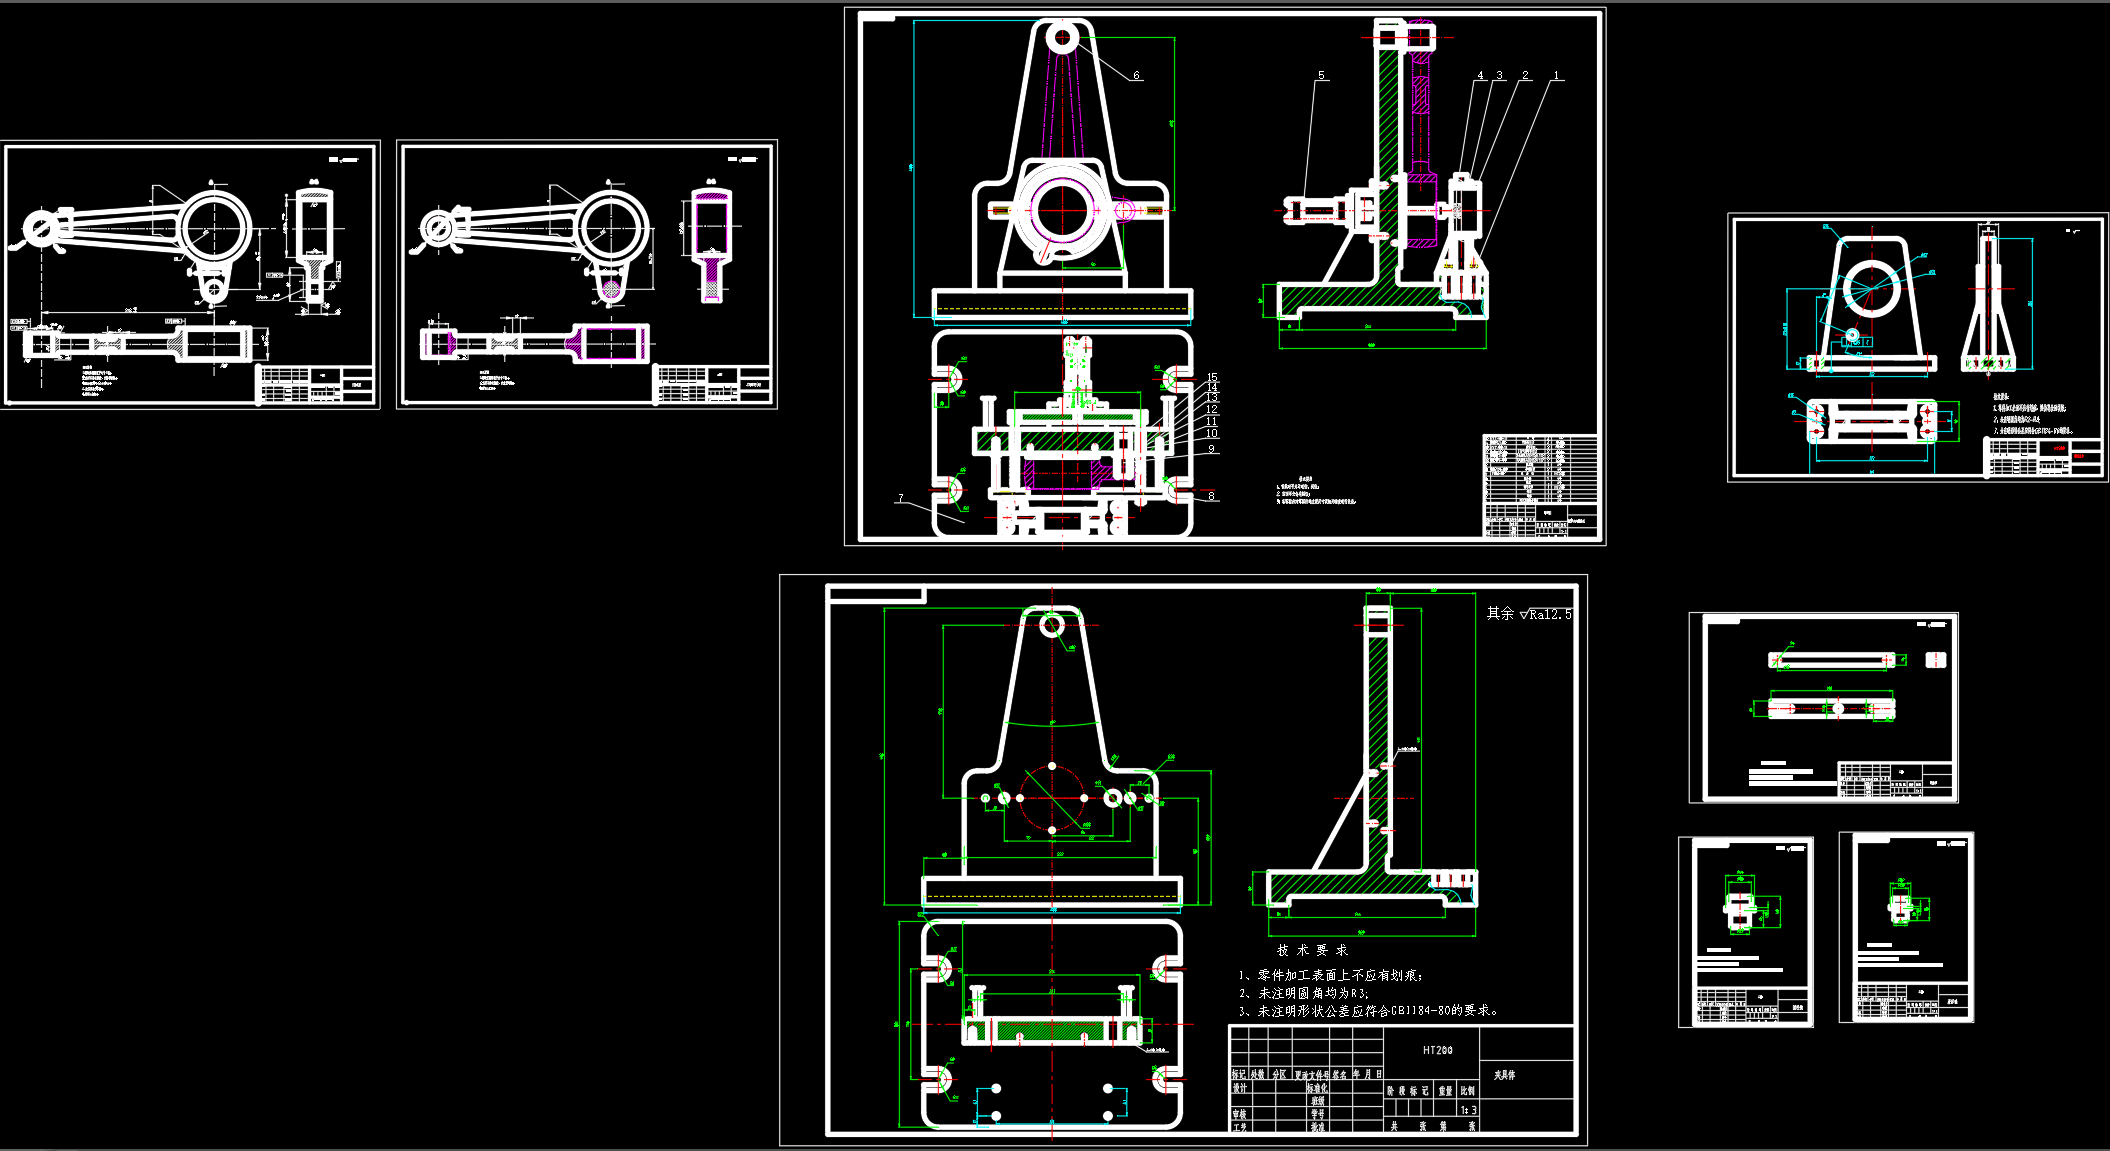
图3:三孔连杆加工工艺及加工φ90孔夹具设计【说明书、CAD图纸、SW三维、13张工序卡、过程卡】
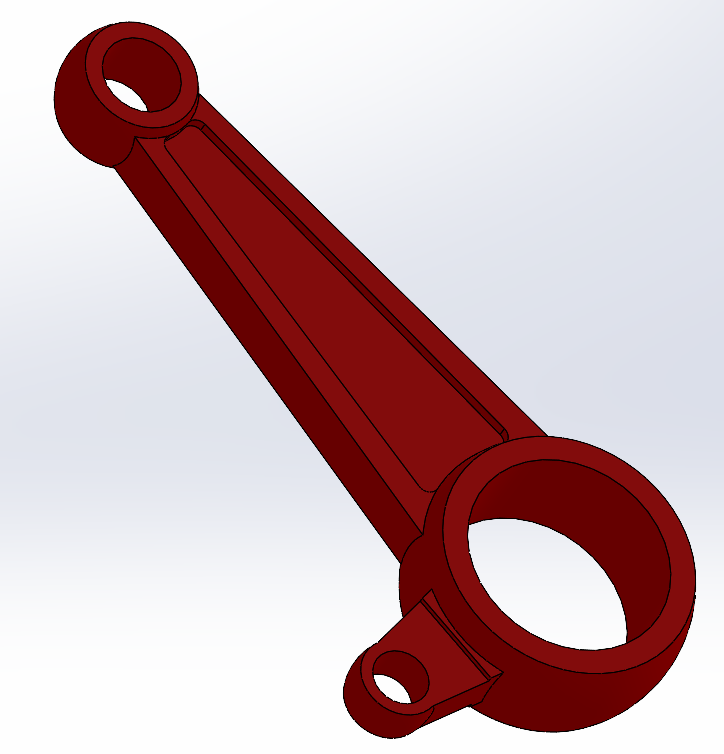
图4:三孔连杆加工工艺及加工φ90孔夹具设计【说明书、CAD图纸、SW三维、13张工序卡、过程卡】
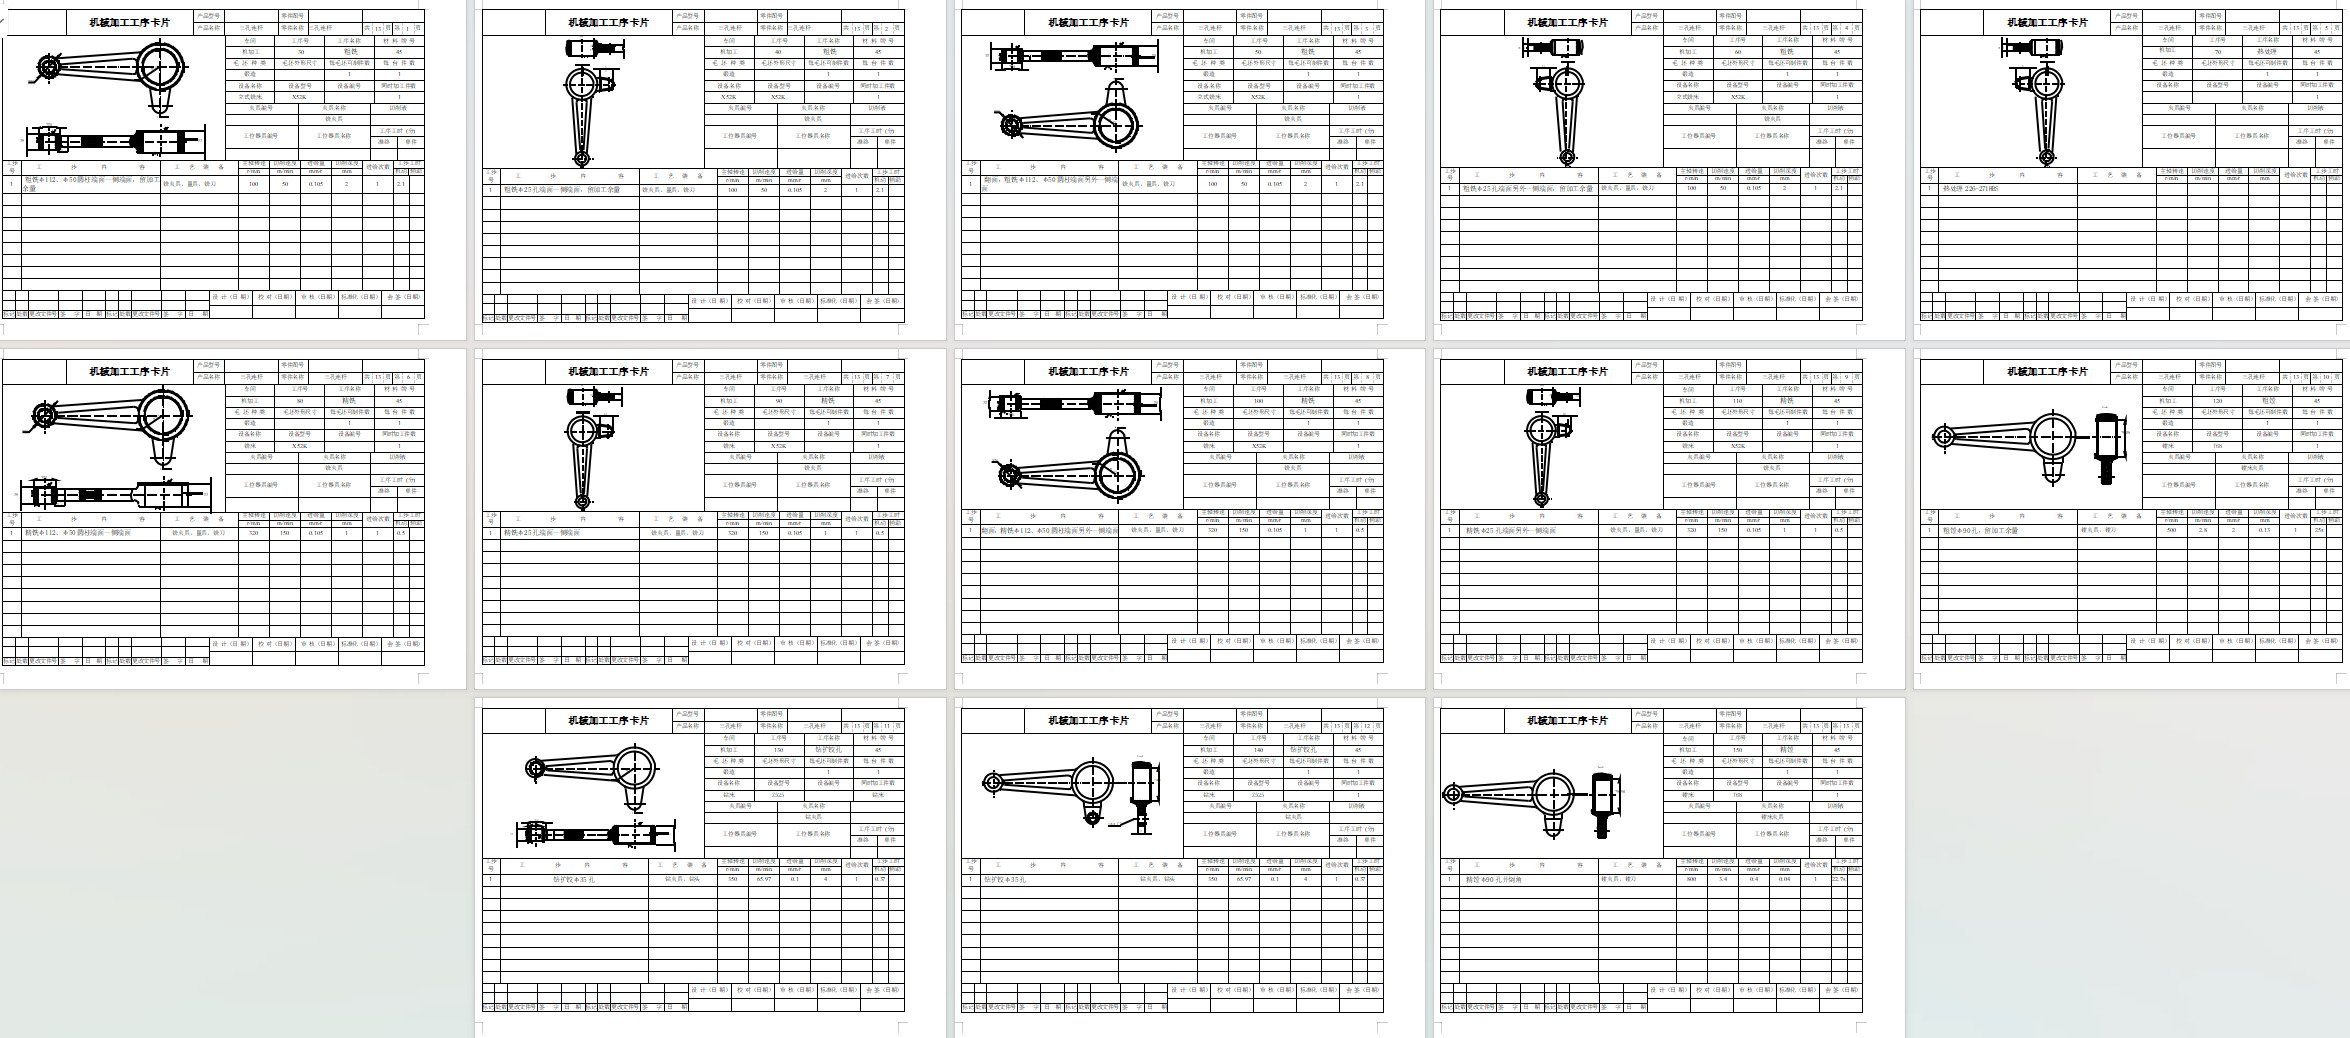
图5:三孔连杆加工工艺及加工φ90孔夹具设计【说明书、CAD图纸、SW三维、13张工序卡、过程卡】
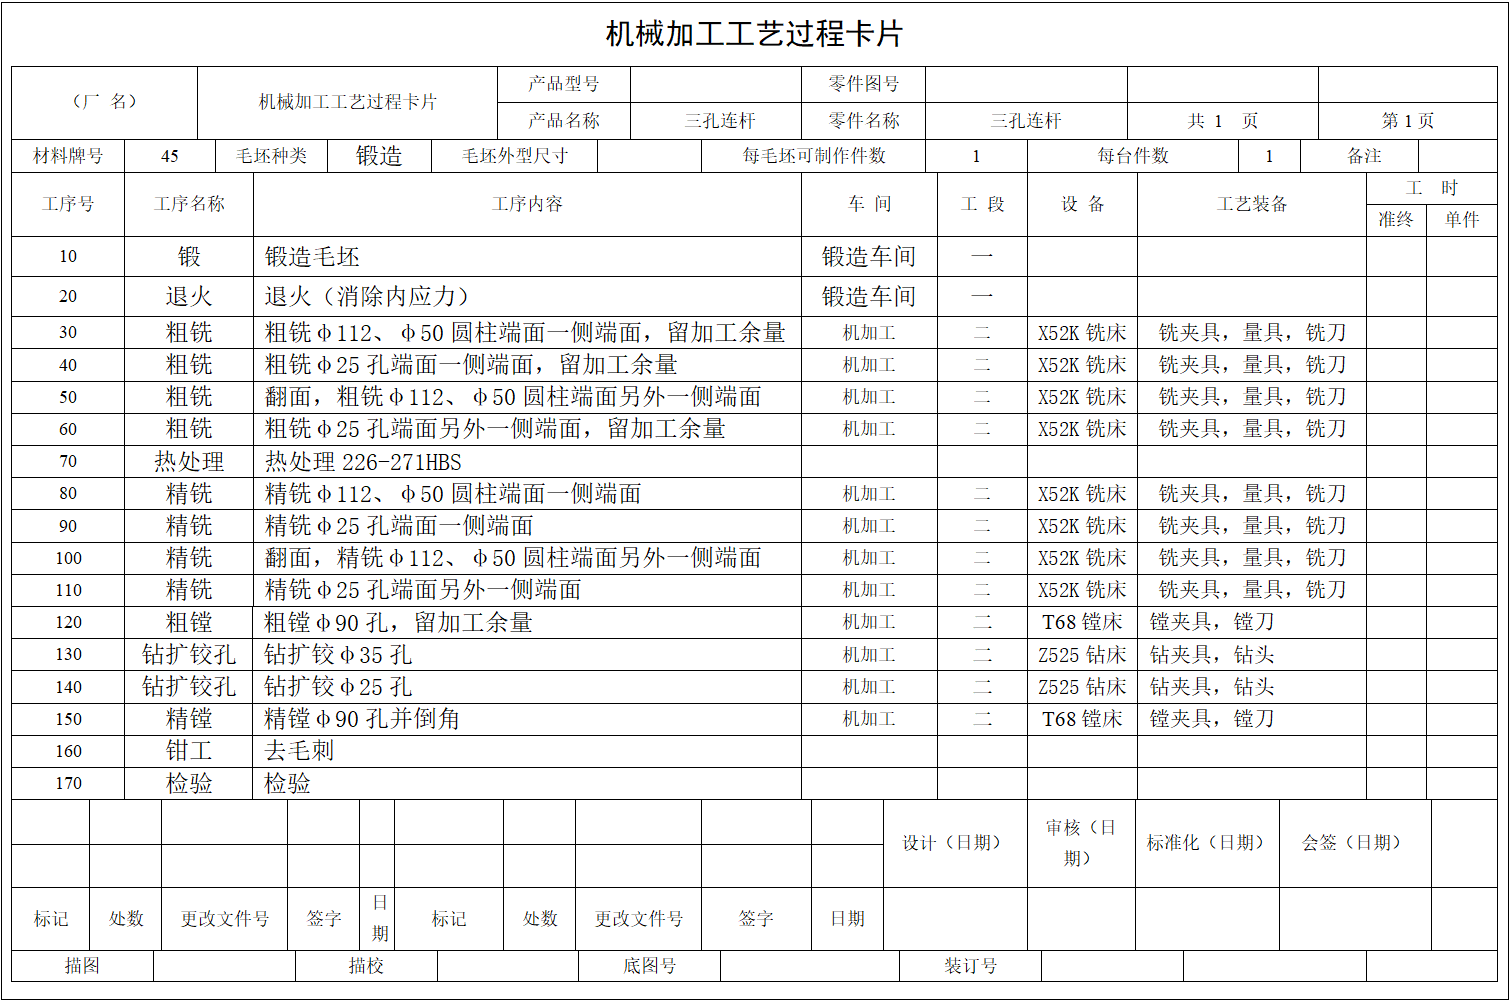
图6:三孔连杆加工工艺及加工φ90孔夹具设计【说明书、CAD图纸、SW三维、13张工序卡、过程卡】
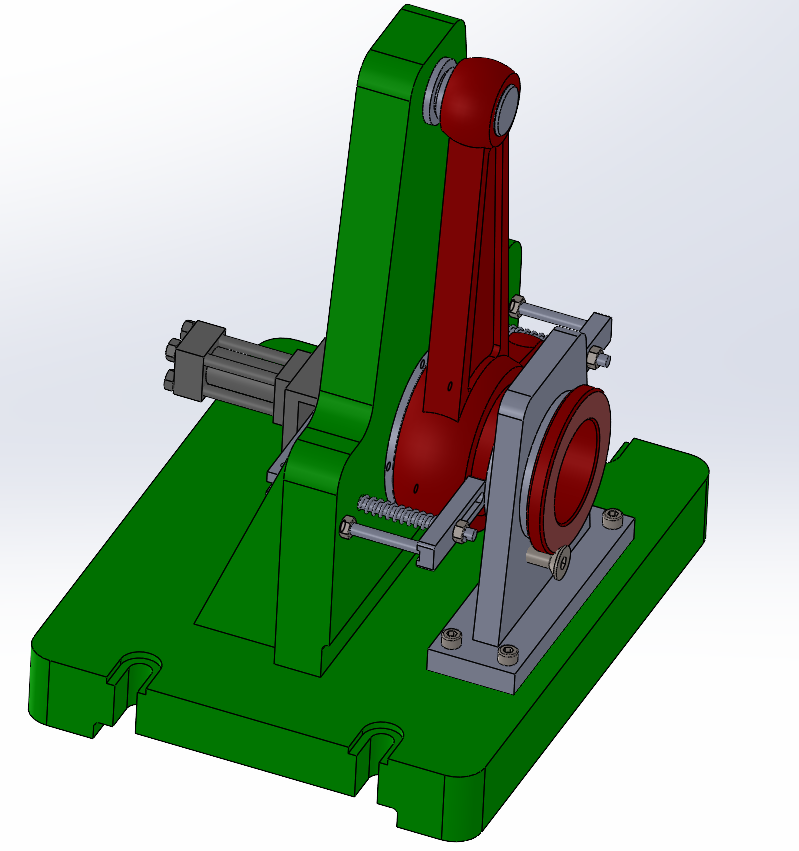
图7:三孔连杆加工工艺及加工φ90孔夹具设计【说明书、CAD图纸、SW三维、13张工序卡、过程卡】
图8:三孔连杆加工工艺及加工φ90孔夹具设计【说明书、CAD图纸、SW三维、13张工序卡、过程卡】

图9:三孔连杆加工工艺及加工φ90孔夹具设计【说明书、CAD图纸、SW三维、13张工序卡、过程卡】
图10:三孔连杆加工工艺及加工φ90孔夹具设计【说明书、CAD图纸、SW三维、13张工序卡、过程卡】
工序安排上有几个值得留意的要点。粗加工阶段以效率为主,为后续精加工留出均匀余量;精铣阶段重点保证结合面的平面度与表面质量,为孔加工提供稳定基准;钻孔与镗孔分开进行,钻孔打通孔形,镗孔修正孔径与位置;去毛刺放在最后,防止毛刺影响定位与装配。各工序之间安排必要的基准转换与检验节点,尺寸稳定性才有保障。
针对φ90孔设计专用夹具,思路是用定位销与V型块组合定位。定位销限制孔的自由度,V型块对圆柱面形成自动对中效果,两者配合让工件在装夹时快速到位。夹紧环节采用液压锁紧机构,夹紧力分布均匀、动作一致,能有效减少装夹误差,也降低了人工操作带来的波动。夹具结构设计时需注意定位元件与夹紧点的布置关系,避免夹紧力引起工件变形而影响孔的位置精度。
配套内容包含多张工序卡与过程卡,把各环节的操作规范逐项明确下来,便于对照执行;SW三维模型辅助理解零件的空间结构关系;把工序先后顺序和定位方案的选择理由讲清楚。这些内容相互配合,形成从工艺到夹具的完整认识路径。
实际使用这些内容时,建议先看过程卡理清工序脉络,再结合工序卡核对每步的操作要点,工艺规划与夹具设计之间存在紧密的联动关系,定位方案会影响工序顺序,工序顺序又反过来约束夹具结构,两者需要放在一起考虑。本文案例仅供参考学习,实际应用时需充分考虑现场变量,请结合具体情况进行独立设计与针对性调整。