收录软文
返回首页
会员中心
功能菜单
联系我们
https://web.sjbb168.com/
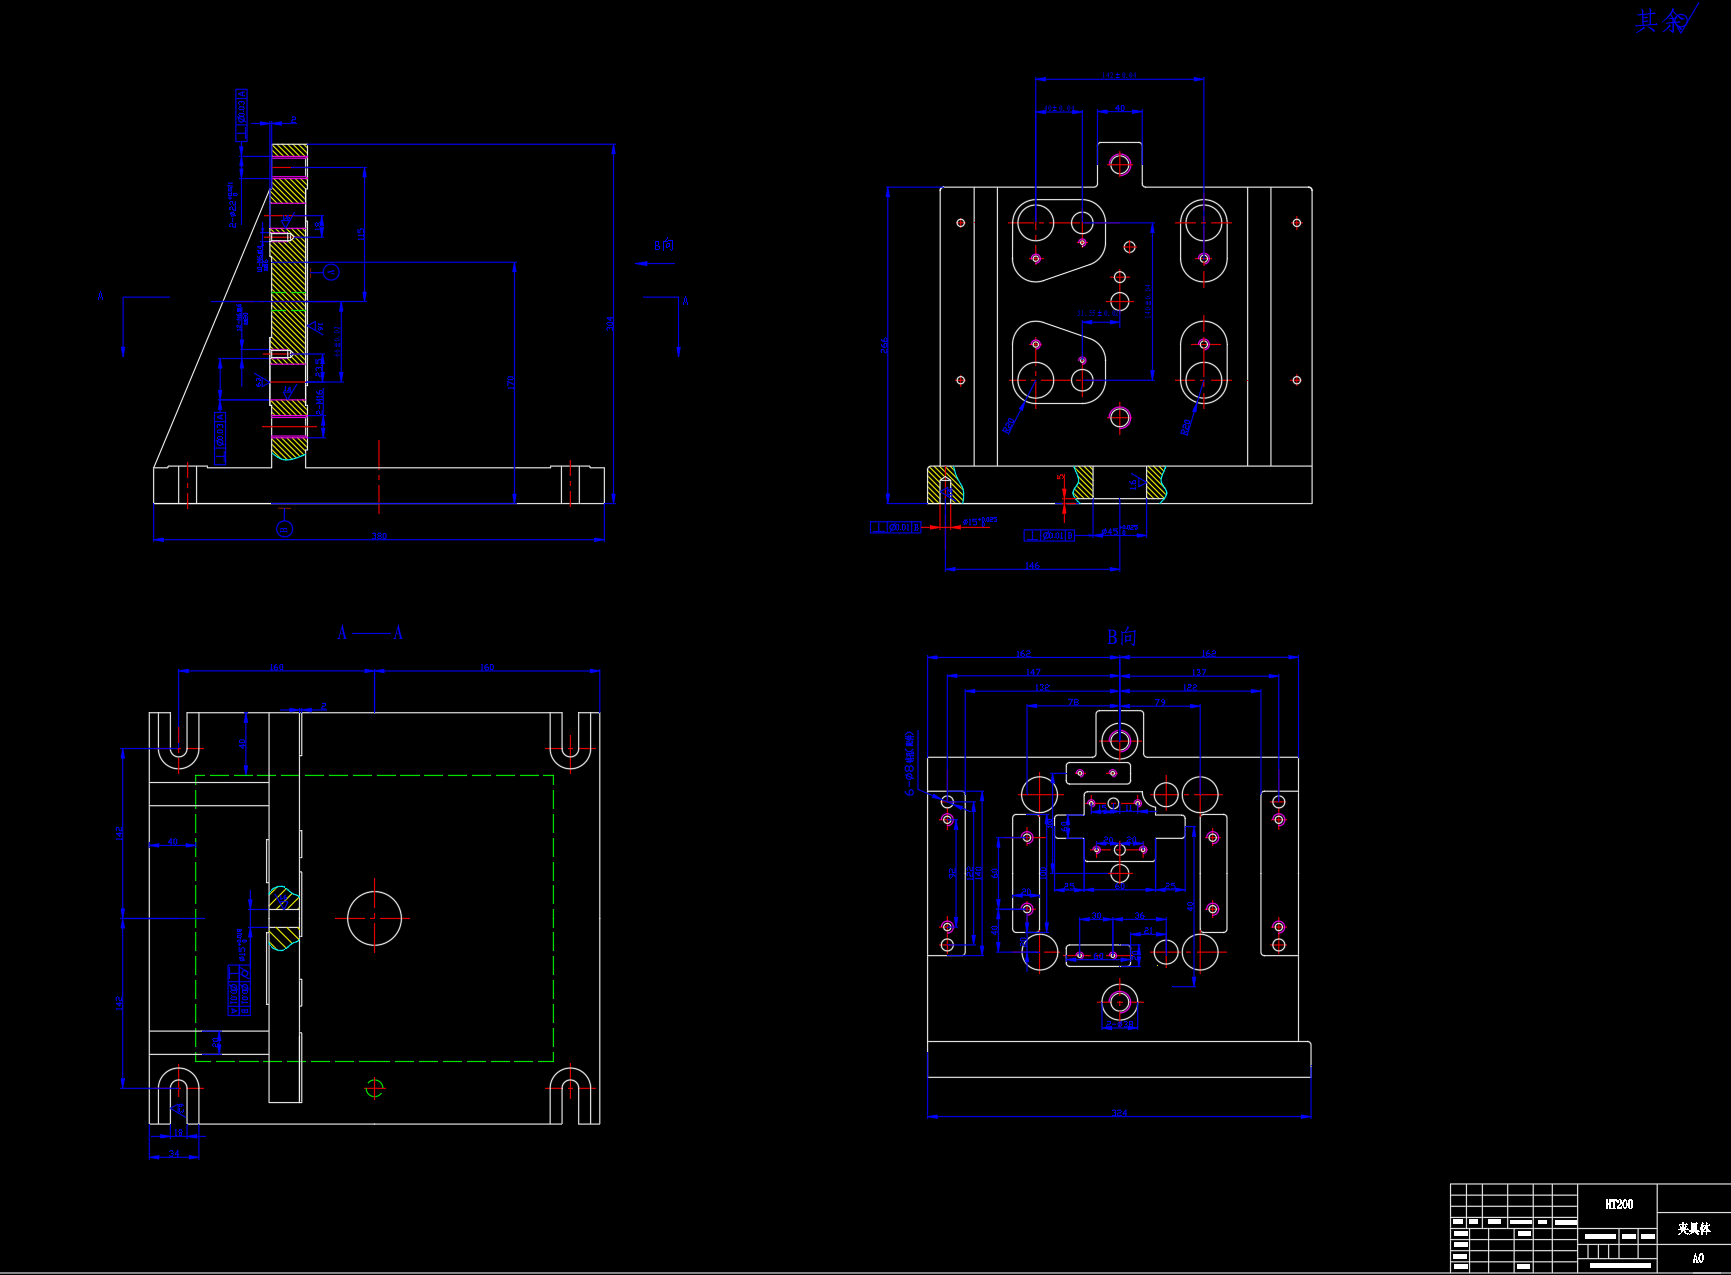
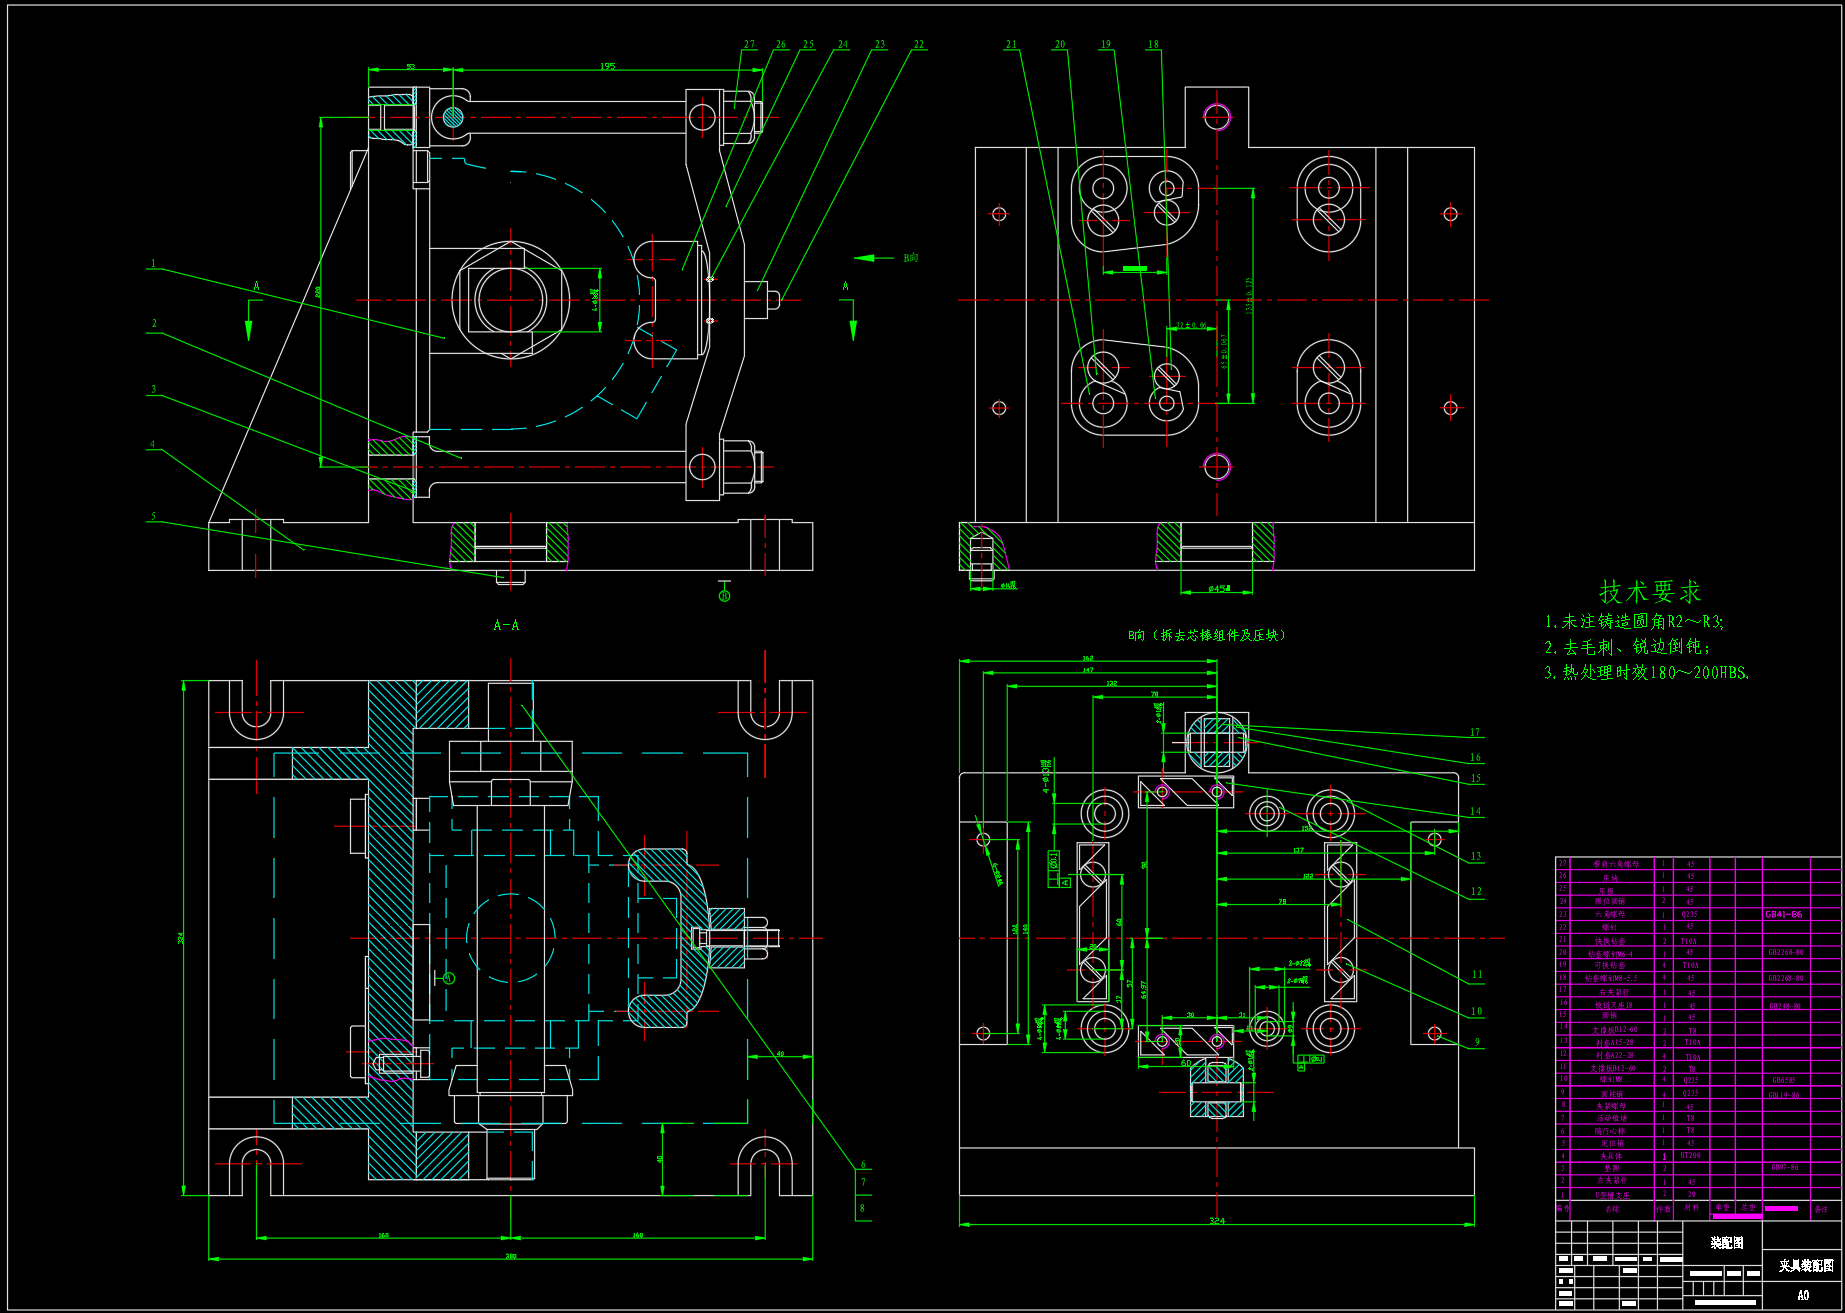
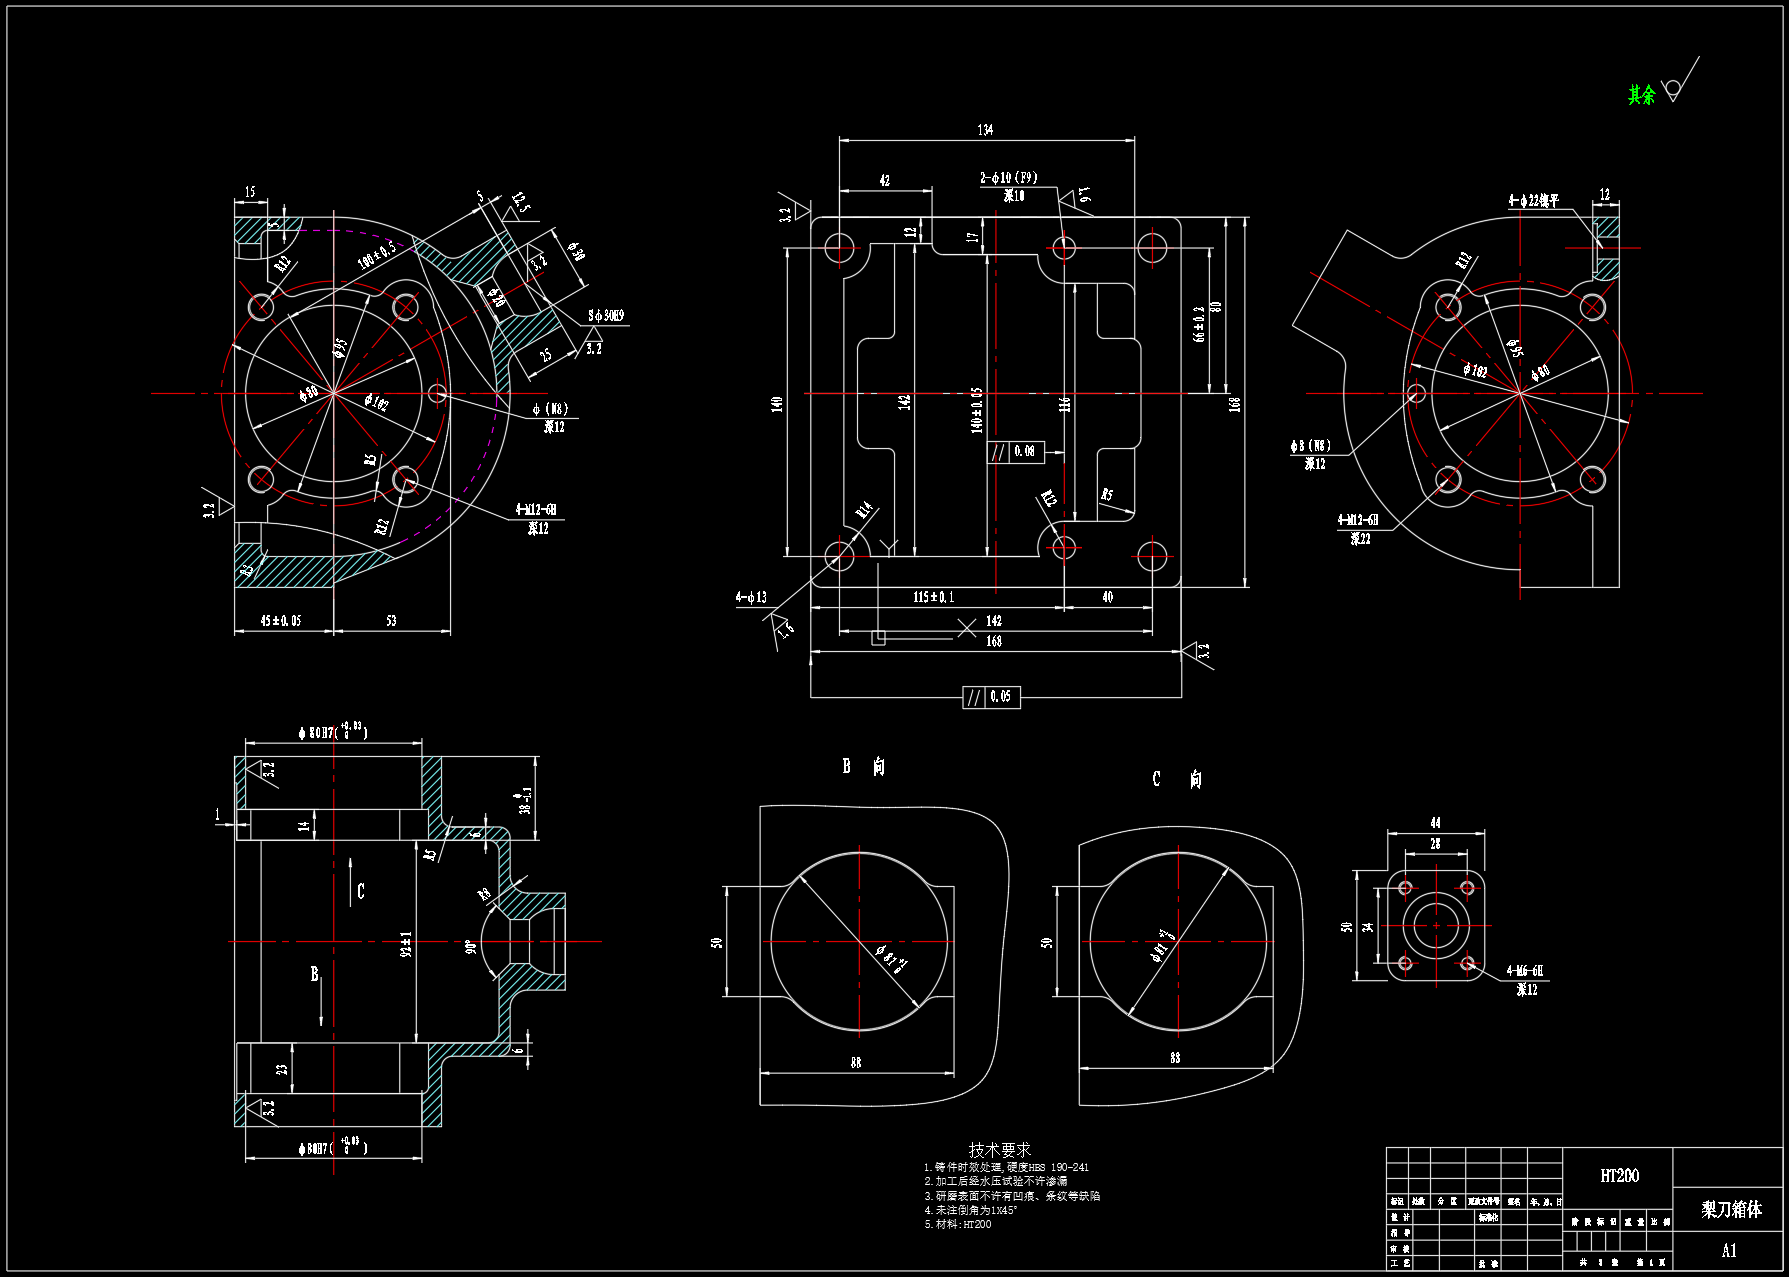
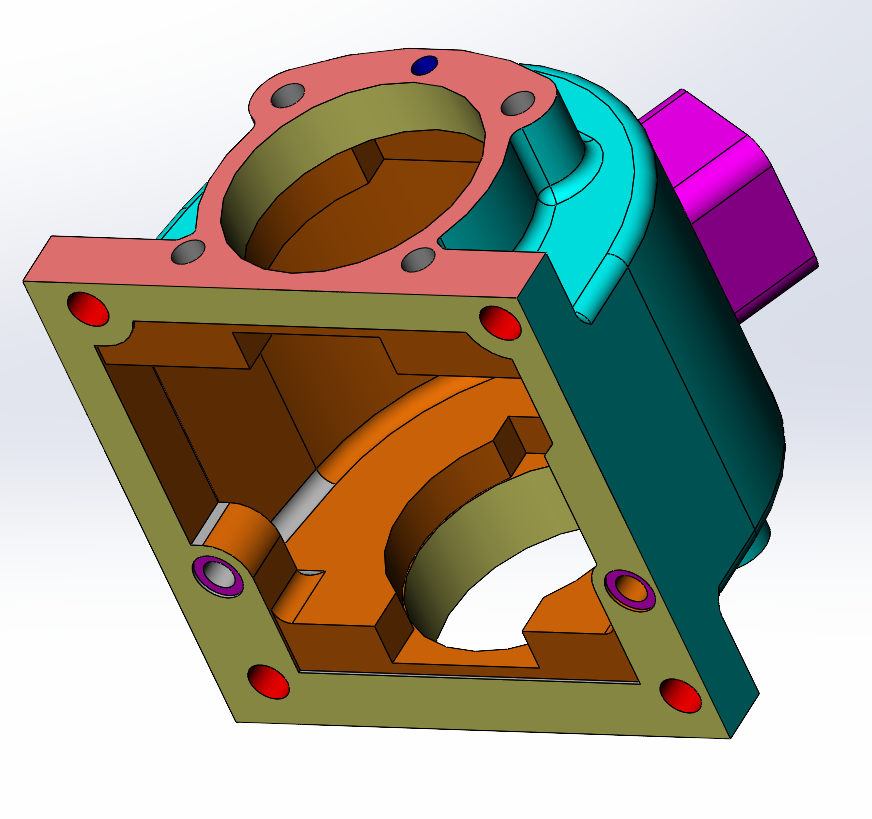
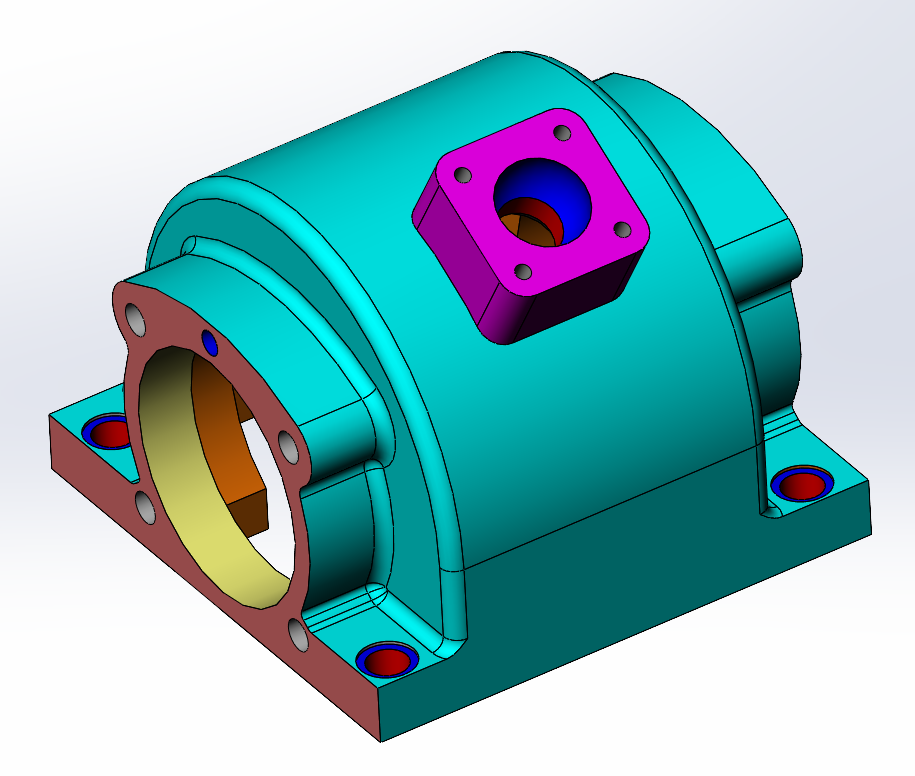
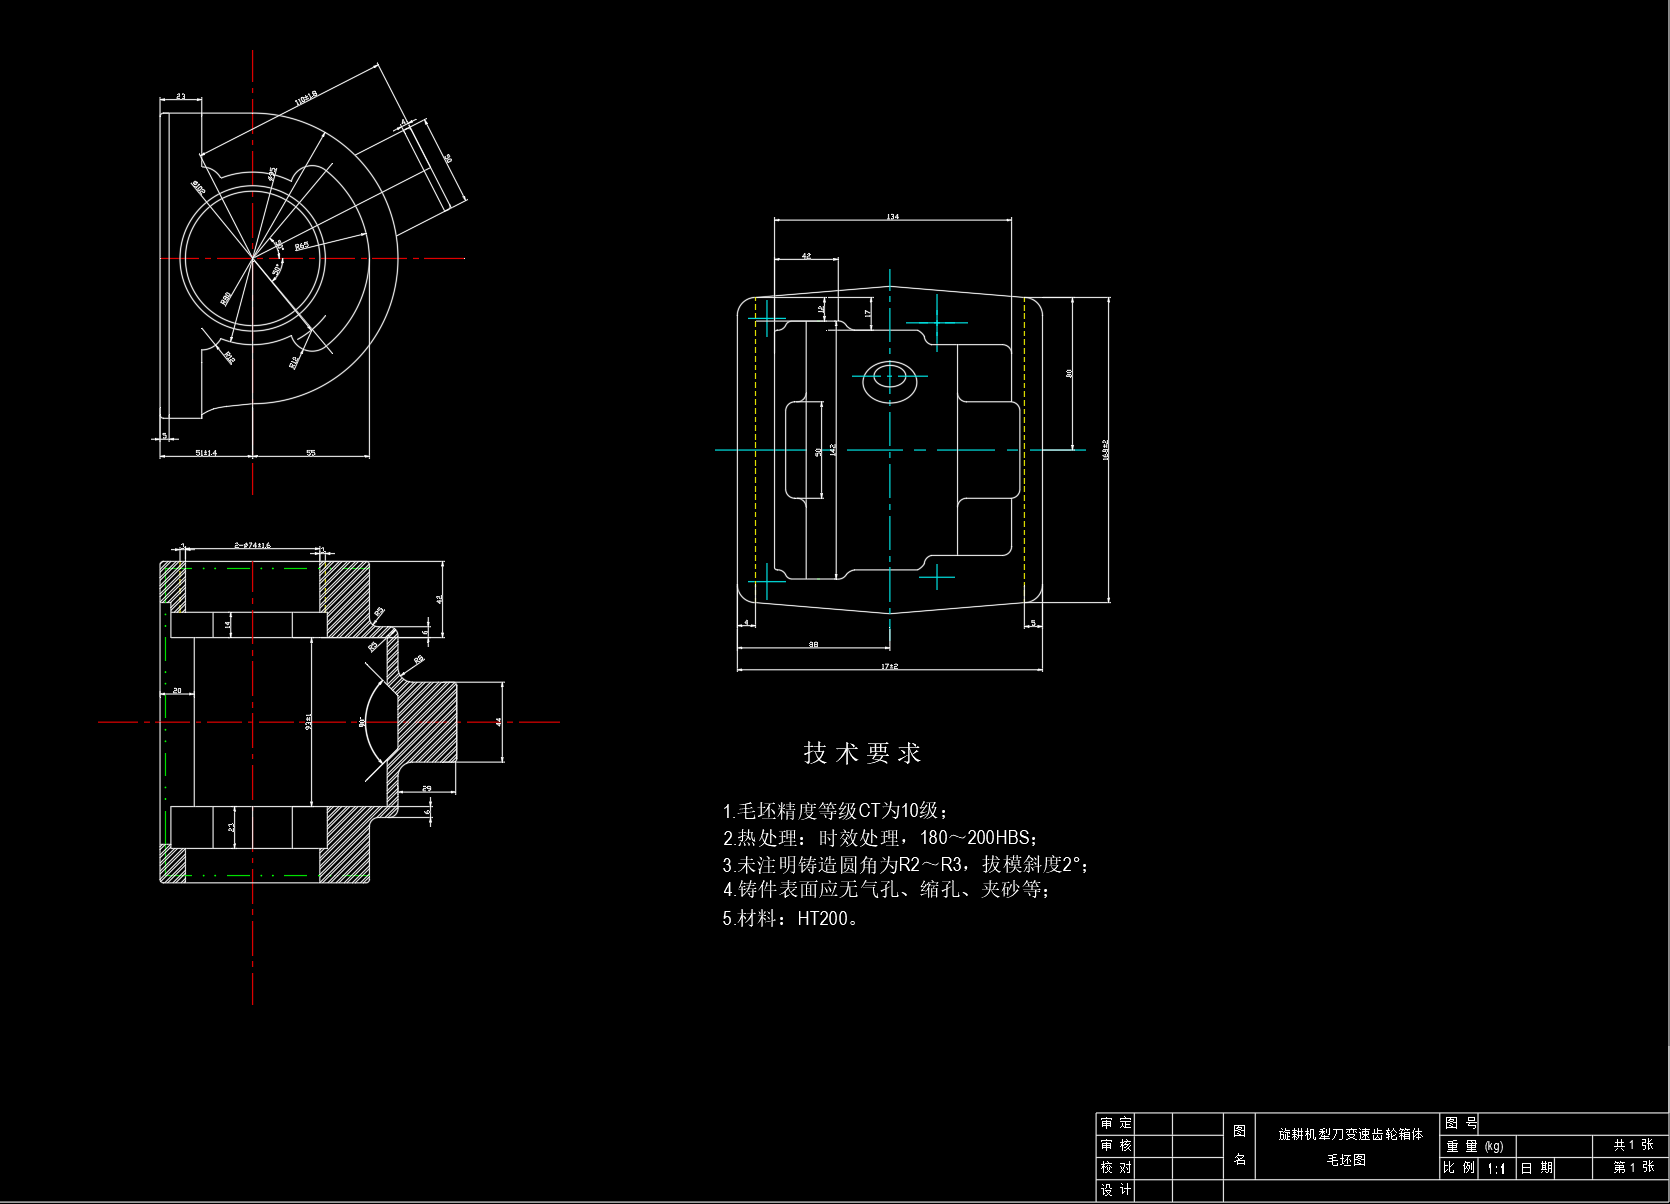
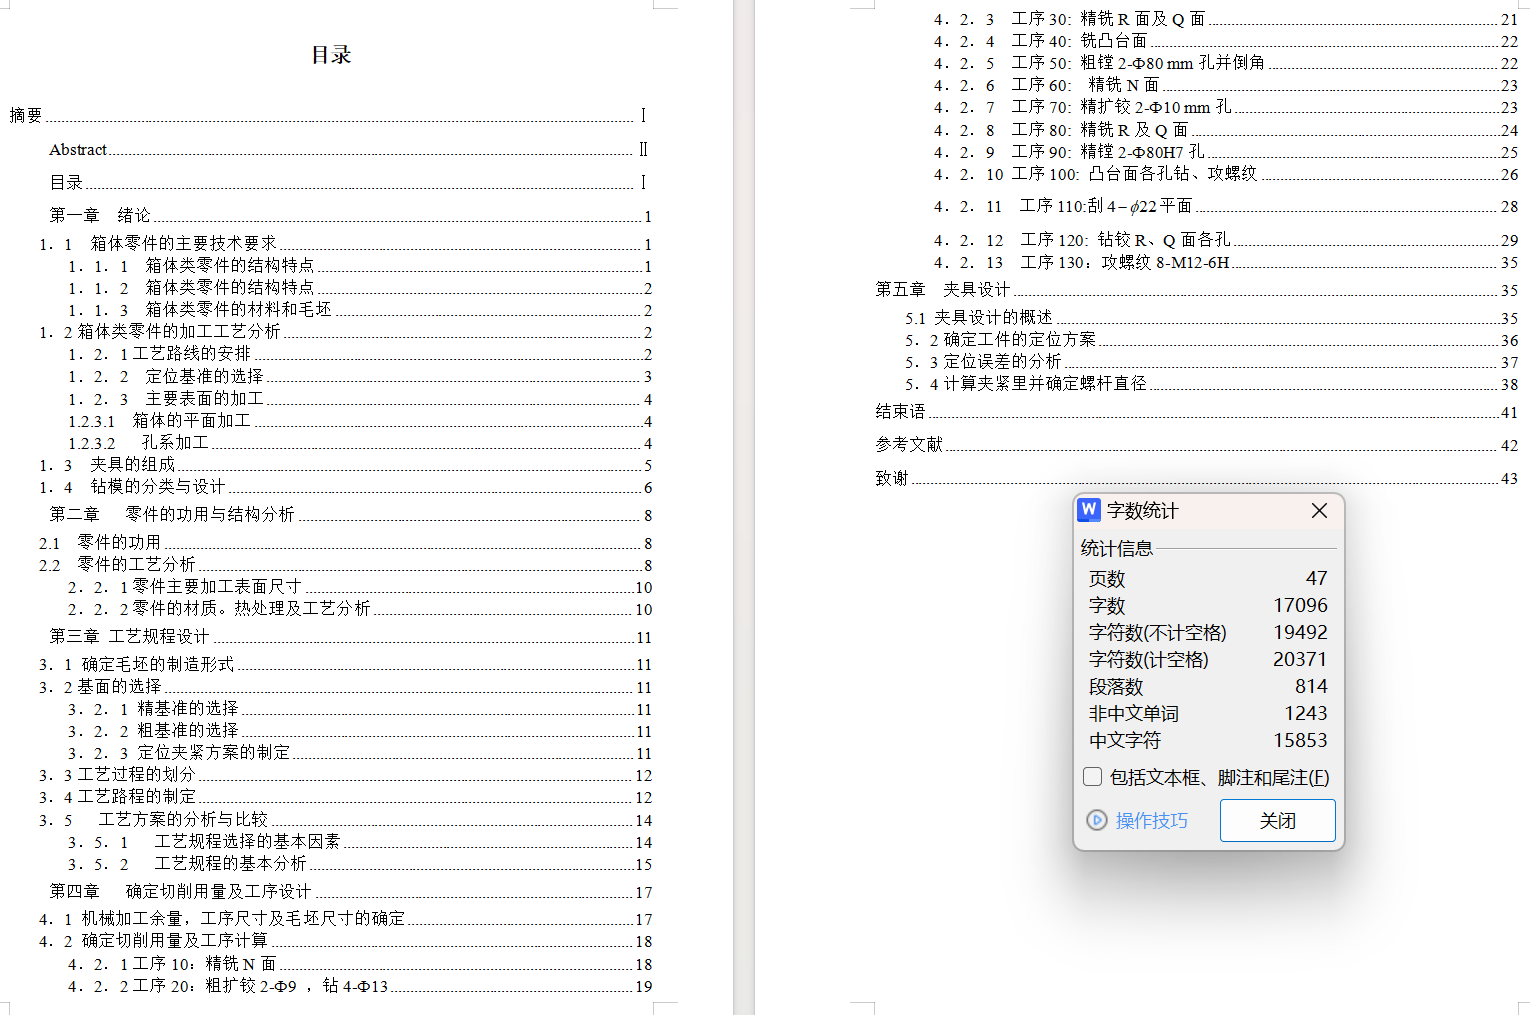
犁刀变速齿轮箱体的加工工艺及钻4-ф13mm孔、铰2-ф9mm孔夹具设计
获取源文件
来源: 阅读:92
网站管理员
发布于 2025-12-20 23:00
查看主页
犁刀变速齿轮箱体加工需兼顾精度与效率。箱体铸造后经粗铣、精铣完成平面及孔系粗加工,再通过精镗保证孔径公差。针对钻4-ф13mm孔工序,夹具采用定位销与V型块组合定位,限制六个自由度,钻套引导刀具防止偏移;铰2-ф9mm孔时,改用浮动铰刀夹头补偿同轴度误差,配合可调式支承板增强刚性。夹具底板设置T型槽便于快速装夹,显著缩短换型时间。关键工序间增加去毛刺环节,避免铁屑划伤加工面。
免责声明:本文为用户发表,不代表网站立场,仅供参考,不构成引导等用途。
收录软文
相关推荐
塑料件涂装生产线
03/04
65
机械毕业设计-家用清扫机器人的结构设计(含全套CAD图纸)
01/21
97
摇臂钻床自动变速
01/12
102
江西某市中学三层框架教学楼设计(含计算书,建筑结构图下载)建筑总面积 3965m2
02/07
88
II效蒸发器装配图(CAD)
01/30
115
首页
分类
购物车
消息
我的
想要更低价购买?
长按二维码,联系客服享优惠折扣
微信号:
yj99cn