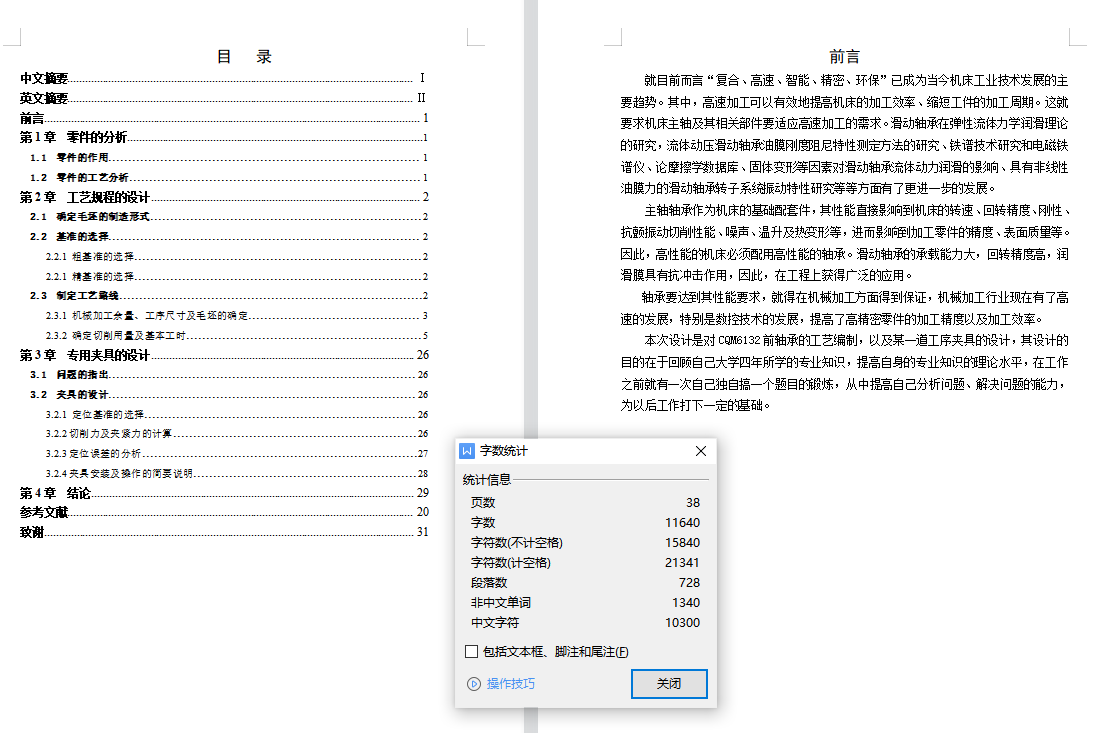
工艺夹具在机械加工中扮演着关键角色,尤其在CQM6132主轴前轴承的加工过程中,其设计合理性直接影响零件精度与装配质量。主轴前轴承作为机床的核心部件,需承受高转速与复杂载荷,其加工精度直接决定了机床的振动控制与寿命。传统加工方式依赖人工定位,易因操作差异导致尺寸偏差,而专用夹具通过标准化定位与固定,能将误差控制在极小范围内,确保每批次零件的尺寸一致性。
针对CQM6132主轴前轴承的特殊结构,夹具设计需兼顾定位精度与操作便捷性。例如,采用V型块与定位销组合的定位方式,可同时约束零件的径向与轴向自由度,避免加工中因切削力导致的位移。夹紧机构则需根据零件材质选择合适的夹紧力,过大会导致变形,过小则可能引发振动。通过优化夹紧点布局,可显著提升加工稳定性,减少表面粗糙度超标的风险。
在加工工艺规划中,夹具的通用性同样重要。CQM6132主轴前轴承的加工涉及车削、铣削等多道工序,若每道工序均设计专用夹具,不仅成本过高,还会延长换型时间。因此,模块化夹具设计成为趋势,通过更换定位元件或调整夹紧位置,可快速适应不同工序需求,显著缩短工艺准备周期。此外,夹具的轻量化设计能降低操作强度,提升加工效率。
实际应用中,夹具的维护与校准也不容忽视。长期使用后,定位元件的磨损或夹紧机构的松动可能导致精度下降。定期检测夹具的定位误差,并更换磨损部件,可延长夹具使用寿命,维持加工质量稳定。同时,操作人员的培训需覆盖夹具的正确使用方法,避免因误操作引发质量问题。
本文仅为简要介绍,详细内容请查阅附件。附件及本文所有内容仅供学习参考,实际应用时请结合自身情况独立设计与调整。